


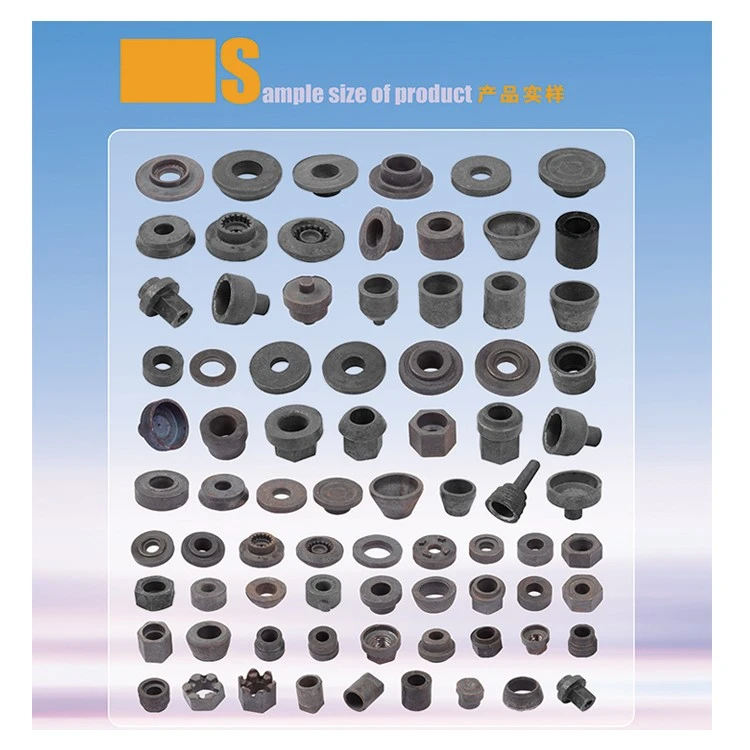
Nut Hot Former Automatic Machine este un sistem de forjare la cald cu mai multe stații complet automatizat, conceput pentru producția în masă de piulițe hexagonale, piulițe cu flanșă și elemente de fixare auto specializate, de la M12 la M48.

Specificația produsului
|
MODEL |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
DIAMETRUL MAX. CLIPĂ (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
ÎNĂLȚIME MAXIMĂ CLEMĂ (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
VITEZA (BUC/min) |
35-45 |
35-45 |
30-40 |
30-40 |
25-35 |
25-35 |
20-30 |
20-30 |
20-30 |
20-30 |
|
INTERVAL DE REGLARE A ÎNĂLȚIMII (mm) |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
|
ÎNĂLȚIMEA DE RIDICARE A GRANDEI ÎN TIMPUL LUCRĂRII |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
|
CURSA (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
DIMENSIUNEA MESA DE BASĂ(mm)L*W*H |
700 * 660 * 60 |
700 * 660 * 60 |
800 * 700 * 80 |
800 * 700 * 80 |
800 * 750 * 90 |
800 * 750 * 90 |
800 * 750 * 100 |
800 * 750 * 100 |
1000 * 750 * 110 |
1000 * 750 * 110 |
|
DIMENSIUNEA MASA JOS (mm)L*W*H |
1300 * 760 * 120 |
1300 * 760 * 120 |
1400 * 750 * 130 |
1400 * 750 * 130 |
1500 * 800 * 140 |
1500 * 800 * 140 |
1500 * 800 * 150 |
1500 * 800 * 150 |
1600 * 900 * 160 |
1600 * 900 * 160 |
|
PUTEREA SERVOMOTORULUI (KW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
DIMENSIUNEA GENERALĂ A MANULATORULUI (MM)L*W*H |
3300 * 800 * 700 |
3300 * 800 * 700 |
3400 * 800 * 700 |
3400 * 800 * 700 |
3700 * 1000 * 800 |
3700 * 1000 * 800 |
3600 * 1000 * 800 |
3600 * 1000 * 800 |
4200 * 1200 * 100 |
4200 * 1200 * 100 |
|
GREUTATE MANIPULATOR (Kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Proces de formare la cald
Aliaje-de prindere cu temperatură ridicată:Brațele din aliaj-rezistente la căldură funcționează continuu pe piesele de prelucrat din țagle care depășesc 1000 de grade .
Precizia transferului servo:Servomotor-cuplu mare poziționează țaglele încălzite în centrele matriței cu ±0,05 mm pentru a minimiza uzura sculei.
Cicluri de transfer:Sistemele de transfer cu mai multe-stații mută țaglele de la cuptor la presă în mai puțin de 1,2 secunde, reducând la minimum formarea calcarului de oxid și pierderea de căldură.
Răcire lichidă internă activă:Canalele de răcire-încorporate și inserțiile din oțel-întărite pentru scule protejează ansamblurile de prindere în timpul producției continue-de volum mare.
Construcție și inspecție de mașini
Construcție cadru de oțel recoat:Structurile grele din -plăci din oțel sunt eliberate termic-înainte de prelucrare pentru a preveni deformarea cadrului în cazul sarcinilor de forjare maxime.
Universal Press-Compatibilitate cu montaj:Interfețele de montare standardizate se potrivesc preselor de forjare cu cadru deschis-înclinabil (OBI), drept-și cu cadru închis-.
Controlul mișcării PLC:PLC-urile industriale oferă timpi de răspuns sub-milisecunde pentru transfer precis, repetabil de mare-viteză, pe mai multe axe.
Inspecție-încărcătură completă:Sistemele sunt supuse testelor continue cu ciclu uscat de 72-ore și inspecțiilor dimensionale complete ale CMM înainte de ambalarea exportului.


Serviciul post{0}vânzare
12 luni garanție pentru componente de bază:Acoperire completă a garanției pentru servomotoare, unități, PLC-uri și ansambluri de transfer mecanic.
Instalare pe-site:Inginerii de aplicații de teren se desfășoară pe-site-ul pentru a integra transferurile cu operatorii de presă și tren în navigarea HMI.
Expediere piese de schimb:Articolele cu uzură ridicată-, inclusiv senzori, plăcuțe de prindere și unități servo, sunt expediate de la hub-urile regionale în decurs de 48 de ore.
Conformitate și capacitatea fabricii
Interblocări de siguranță ISO 13849 și CE:Protecțiile perimetrale și perdelele luminoase opresc instantaneu mișcarea manipulatorului atunci când este detectată intrarea.
Fabricare OEM brevetat:Quanzhou Sanye Intelligent Technology Co., Ltd. produce echipamentul folosind brevete de forjare-proprietate de automatizare.
Prelucrare CNC cu 5 axe la-internă:Componentele de bază sunt prelucrate intern-pentru un control complet al calității.
FAQ
Î: Ce limbi HMI sunt disponibile pentru operatorii din unitățile de peste mări?
R: HMI acceptă engleză, spaniolă și chineză ca standard, cu pachete de limbi suplimentare disponibile la cerere, fără costuri suplimentare.
Î: De ce informații aveți nevoie pentru a selecta modelul corect de formare a piuliței?
R: În mod normal, avem nevoie de desenul piuliței, calitatea materialului, diametrul și lungimea țaglelor, rata de producție țintă, capacitatea presă existentă și metoda de încălzire.
Î: Ce nivel de performanță (PL) atinge sistemul de siguranță ISO 13849 pe această mașină?
R: Circuitul de blocare de siguranță este evaluat cu nivelul de performanță d (PLd), potrivit pentru aplicațiile de forjare industrială cu risc ridicat-conform ISO 13849-1.
Î: Ce interval de toleranță specific trebuie să treacă o unitate pentru a trece testul ciclului uscat de 72-ore?
R: O unitate trebuie să mențină dimensiunile piesei forjate în ±0,05 mm și să finalizeze întreaga funcționare de 72 de ore fără opriri neplanificate pentru a trece FAT.
Î: Ați integrat anterior acest sistem de transfer pe o presă OBI deținută de client-?
R: Da, aproximativ 40% din comenzile sistemului nostru de transfer sunt modernizate pe OBI-deținute de client sau prese-laterale drepte, mai degrabă decât pachete noi complete de linie de presă-.
Î: Cât timp rămâne în mod obișnuit inginerul de teren-la fața locului pentru instalare și instruire?
R: Inginerii de teren rămân de obicei la fața locului- timp de 7-10 zile lucrătoare, acoperind instalarea mecanică, punerea în funcțiune a PLC-ului și instruirea practică a operatorului HMI.
Tag-uri populare: nut hot fost mașină automată, China nut hot fost producători de mașini automate, furnizori, fabrică, linie de formare la cald a piulițelor, piuliță crestată de formare la cald, piuliță crestată la cald, piuliță de blocare cu ștanțare la cald, Piuliță crestată cu ștanțare la cald, Mașină automată de formare a fierului cu nuci


