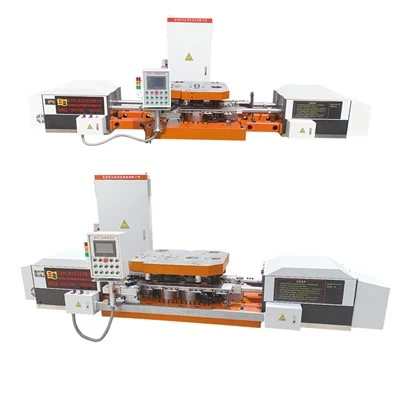
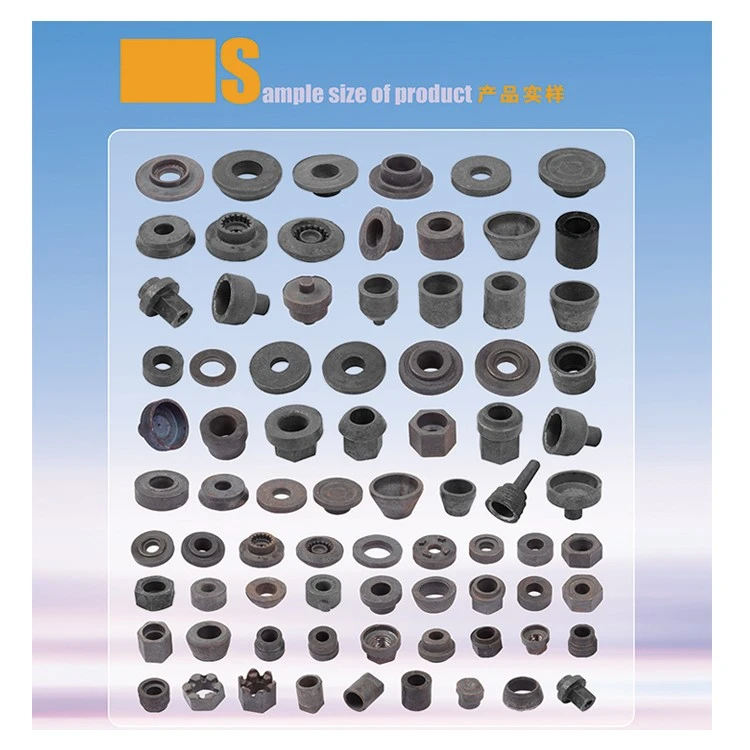
Mașina de forjare la cald pentru piulițe și șuruburi este un sistem complet automatizat pentru producția continuă de piulițe industriale, șaibe și inele de rulmenți. Manipulatorul său servo-acționat de 3–4,5 kW și sistemul hidraulic de precizie automatizează transferul țaglelor în configurații de forjare cu trei- și patru-stații.

Specificația produsului
|
MODEL |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
DIAMETRUL MAX. CLIPĂ (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
ÎNĂLȚIME MAXIMĂ CLEMĂ (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
VITEZA (BUC/min) |
35-45 |
35-45 |
30-40 |
30-40 |
25-35 |
25-35 |
20-30 |
20-30 |
20-30 |
20-30 |
|
INTERVAL DE REGLARE A ÎNĂLȚIMII (mm) |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
|
ÎNĂLȚIMEA DE RIDICARE A GRANDEI ÎN TIMPUL LUCRĂRII |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
|
CURSA (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
DIMENSIUNEA MESA DE BASĂ(mm)L*W*H |
700 * 660 * 60 |
700 * 660 * 60 |
800 * 700 * 80 |
800 * 700 * 80 |
800 * 750 * 90 |
800 * 750 * 90 |
800 * 750 * 100 |
800 * 750 * 100 |
1000 * 750 * 110 |
1000 * 750 * 110 |
|
DIMENSIUNEA MASA JOS (mm)L*W*H |
1300 * 760 * 120 |
1300 * 760 * 120 |
1400 * 750 * 130 |
1400 * 750 * 130 |
1500 * 800 * 140 |
1500 * 800 * 140 |
1500 * 800 * 150 |
1500 * 800 * 150 |
1600 * 900 * 160 |
1600 * 900 * 160 |
|
PUTEREA SERVOMOTORULUI (KW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
DIMENSIUNEA GENERALĂ A MANULATORULUI (MM)L*W*H |
3300 * 800 * 700 |
3300 * 800 * 700 |
3400 * 800 * 700 |
3400 * 800 * 700 |
3700 * 1000 * 800 |
3700 * 1000 * 800 |
3600 * 1000 * 800 |
3600 * 1000 * 800 |
4200 * 1200 * 100 |
4200 * 1200 * 100 |
|
GREUTATE MANIPULATOR (Kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Schimbare de scule și producție
Schimbări de instrumente:Clemele cu eliberare rapidă-reduc schimbarea sculelor la 15-20 de minute, reducând timpul de nefuncționare în comparație cu setările manuale tradiționale de 3 ore.
Brațe de manipulare modulare:Capetele de prindere interschimbabile permit modificări de dimensiune pentru matrițele de fixare, de la M16 la M48, fără a demonta brațul principal de transfer.
Control reglabil pe înălțime:Un mecanism de ajustare precisă a înălțimii-cu un interval de la 0 la 20 mm se potrivește cu diferite înălțimi-stivelor de matrițe.
Comenzi servo comandate de rețetă-:PLC-ul programabil stochează până la 50 de profiluri de lucru, permițând rechemarea parametrilor de cursă și de sincronizare în 10 secunde.
Suport de inginerie OEM
Inginerie de modernizare:Plăcile adaptoare de montare personalizate se integrează cu liniile de presă existente ale clientului de la 125T la 3000T fără modificări structurale ale presei.
Simulare de linie 3D:Analiza mișcării 3D înainte de-expediere validează timpii de ciclu folosind desenele dvs. CAD.
Aspecte personalizate ale stației:Secvențiere personalizată cu 3-stații sau 4-stații concepute strict pentru secvențele dvs. operaționale specializate cu matriță închisă sau deschisă.
Standarde electrice globale:Dulapuri de alimentare cablate la standardele locale de 220V–480V (50/60Hz).


Controlul calității
Monitorizare hidraulică-închisă:Senzorii de presiune mențin precizia de prindere cu ±0,05 mm, reducând risipa de materii prime.
Protectie de izolare termica:Aliajele rezistente la căldură-și ecranul termic activ protejează senzorii electronici de temperaturile susținute de forjare de până la 1.100 de grade .
Protecție la suprasarcină:Senzorii de limitare a cuplului-opresc imediat funcționarea atunci când o țagla este blocată.
Testare de rezistență înainte de-expediere:Fiecare unitate este supusă unui test obligatoriu de funcționare uscată continuă de 72-ore-și un test de încărcare completă înainte de ambalarea exportului.
Capacitatea fabricii
- Unitate certificată care deține brevete active în automatizarea forjarii la cald și mecanisme de transfer robotizate dedicate.
- Uzină construită special-în Jinjiang, Fujian, echipată cu centre de prelucrare CNC-pentru sarcini grele pentru-fabricarea proprie a cadrelor structurale.
- Echipa internă de inginerie-s-a concentrat exclusiv pe ștanțare la cald-, sisteme de transfer de presă și aplicații de forjare robotizată.
- Control de la capăt-la-terminat care acoperă proiectarea completă a sistemului, asamblarea, testarea și expedierea directă la export din fabrică fără subcontractare.
FAQ
Î: Câte brevete deține în prezent fabrica dumneavoastră pentru automatizarea forjarii la cald?
R: În prezent, deținem 6 brevete de utilitate care acoperă mecanismele de transfer de prindere și sistemele de izolare termică, cu certificate de brevet disponibile pentru verificarea cumpărătorului la cerere.
Î: Subcontractați vreo parte a producției sau totul se face în casă-?
R: Nicio parte a sistemului nu este subcontractată; Fabricarea cadrului, asamblarea servo, programarea PLC și testarea finală sunt toate finalizate în cadrul unității noastre din Jinjiang.
Î: Cum beneficiază memoria PLC cu profil de 50 de-locuri-o linie de producție cu mai multe produse?
R: Permite operatorilor să comute între 50 de rețete de elemente de fixare pre-salvate în mai puțin de 10 secunde, eliminând cele 20-30 de minute necesare de obicei pentru introducerea manuală a parametrilor-la schimbarea liniilor de produse.
Î: Cât de precisă este simularea mișcării 3D înainte de-expediere în comparație cu durata reală a ciclului de-site?
R: Simularea noastră 3D prezice, de obicei, timpii efectivi de ciclu într-o marjă de 5%, care este verificată în raport cu rularea FAT fizică înainte ca unitatea să fie expediată.
Î: Ce se întâmplă când senzorul de-limitare de cuplu detectează o alimentare greșită?
R: Sistemul oprește cursa presei în 0,3 secunde de la detectarea unei greșeli de alimentare, prevenind deteriorarea matriței și reducând resturi de la țaglele nealiniate.
Tag-uri populare: mașină automată de producție la cald cu șuruburi de piuliță, China producători de mașini automate de producție la cald cu șuruburi de piuliță, furnizori, fabrică, linie de mașini de fabricat la cald piulițe grele, echipamente automate pentru fabricarea la cald a piulițelor hexagonale, piuliță inoxidabilă fabricată la cald, echipamente de formare a piulițelor din oțel inoxidabil pentru fabricarea la cald, echipamente de producție a piulițelor de roată pentru fabricarea la cald, Echipament automat de fabricație la cald cu șuruburi de piuliță