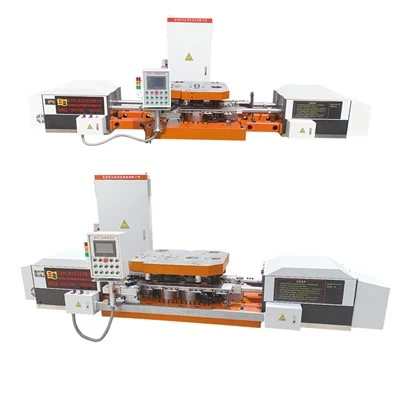
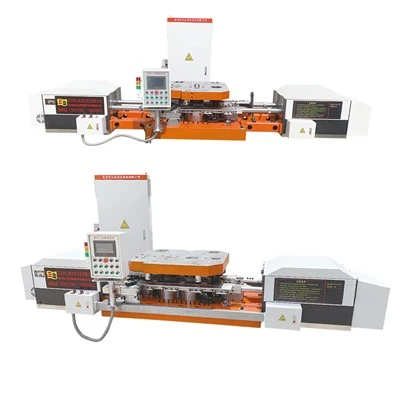
Această linie automată de producție la cald pentru piulițe și șuruburi este un sistem de producție de forjare la cald complet integrat, conceput pentru a transforma continuu barele de oțel brute în elemente de fixare industriale de înaltă-rezistență.

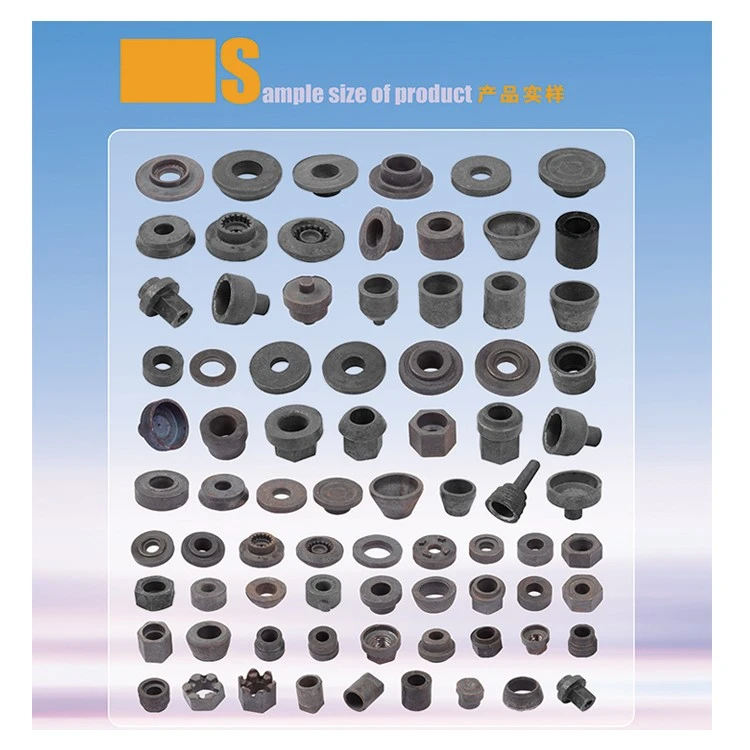
Specificația produsului
|
MODEL |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
DIAMETRUL MAX. CLIPĂ (mm) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
ÎNĂLȚIME MAXIMĂ CLEMĂ (mm) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
VITEZA (BUC/min) |
35-45 |
35-45 |
30-40 |
30-40 |
25-35 |
25-35 |
20-30 |
20-30 |
20-30 |
20-30 |
|
INTERVAL DE REGLARE A ÎNĂLȚIMII (mm) |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
0-20 |
|
ÎNĂLȚIMEA DE RIDICARE A GRANDEI ÎN TIMPUL LUCRĂRII |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
/ |
0-120 |
|
CURSA (mm) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
DIMENSIUNEA MESA DE BASĂ(mm)L*W*H |
700 * 660 * 60 |
700 * 660 * 60 |
800 * 700 * 80 |
800 * 700 * 80 |
800 * 750 * 90 |
800 * 750 * 90 |
800 * 750 * 100 |
800 * 750 * 100 |
1000 * 750 * 110 |
1000 * 750 * 110 |
|
DIMENSIUNEA MASA JOS (mm)L*W*H |
1300 * 760 * 120 |
1300 * 760 * 120 |
1400 * 750 * 130 |
1400 * 750 * 130 |
1500 * 800 * 140 |
1500 * 800 * 140 |
1500 * 800 * 150 |
1500 * 800 * 150 |
1600 * 900 * 160 |
1600 * 900 * 160 |
|
PUTEREA SERVOMOTORULUI (KW) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
DIMENSIUNEA GENERALĂ A MANULATORULUI (MM)L*W*H |
3300 * 800 * 700 |
3300 * 800 * 700 |
3400 * 800 * 700 |
3400 * 800 * 700 |
3700 * 1000 * 800 |
3700 * 1000 * 800 |
3600 * 1000 * 800 |
3600 * 1000 * 800 |
4200 * 1200 * 100 |
4200 * 1200 * 100 |
|
GREUTATE MANIPULATOR (Kg) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
Principiul de lucru
Hrănirea cu materie primă:Alimentatoarele automate de bare acceptă continuu stoc de bare de 12–32 mm din pachete.
Încălzire prin inducție:Bobinele de-frecvență înaltă încălzesc oțelul la 1.100–1.200 de grade , menținând temperatura miezului în intervalul de ±10 grade pentru a preveni fisurile interne de forjare.
Sortare optică a temperaturii:Pirometrele cu infraroșu măsoară temperatura suprafeței la fiecare 0,1 secunde și scot afară-din-barele de toleranță înainte de forjare.
Detartrare la-presiune înaltă:Un sistem de apă de 8-12 MPa îndepărtează depunerile de suprafață, prevenind zâmbiturile de suprafață.
Forjare multi-stații:Efectuează formarea matrițelor închise-în trei- până la cinci{-etape cu repetabilitate mecanică de ±0,05 mm.
Servo Transfer & Răcire:Brațele servo cu mai multe-axe transferă piesele fierbinți cu până la 40 de curse pe minut pe mesele de răcire controlate.
Inginerie de proiect OEM
- Ingineria personalizată adaptează sincronizarea manipulatorului pentru a se potrivi cu presele de forjare cu cadru deschis-sau cu cadru închis-de la 100 la 3.000 de tone metrice.
- Dispozițiile de braț modulare de la 3 la 5 stații se potrivesc cu geometria dumneavoastră specifică a șuruburilor de la M10 la M48.
- Kiturile de adaptare convertesc presele de forjare manuale vechi în celule de producție automate în termen de cinci zile lucrătoare de la începerea perioadei de nefuncționare a șantierului.
- Clemele din aliaj prelucrate CNC-sunt prelucrate-personalizat în 48 de ore de la modelele dvs. CAD 3D.
- Software-ul PLC personalizat leagă operațiunile de linie cu arhitecturile existente de control al fabricii, inclusiv platformele Siemens, Fanuc sau Mitsubishi.


Controlul calității
Standarde internaționale:Construit conform protocoalelor de calitate ISO 9001:2015 și certificat conform Directivei CE privind mașinile 2006/42/EC și EN ISO 12100.
Control termic-în buclă închisă:Interblocările legate de pirometru-opresc acțiunea de apăsare dacă temperatura stocului scade sub 1050 de grade .
FAT pre-Expediere:Fiecare linie este supusă unei inspecții obligatorii de 72-ore la încărcare uscată și de probă de forjare înainte de export.
Trasabilitatea completă a procesului:PLC-ul operațional arhivează automat presiunea de forjare, istoricul temperaturii și vitezele ciclului.
Ambalare
Ambalaj VCI navigabil:Echipamentul este sigilat în folie-VCI rezistentă și ambalat în cutii de placaj-tratate termic pentru 45 de zile de expunere la-spray sare.
Atenuarea șocurilor de tranzit:Urechile de fixare-întărite și știfturile de blocare interne asigură manipulatoarele și absorb șocurile.
Expediere piese de schimb de urgență:Supapele pneumatice critice, senzorii optici și dispozitivele de prindere din aliaj sunt livrate în 48 de ore prin DHL sau FedEx folosind numerele de piese OEM.
Documentare:Produsele livrabile includ machete CAD, scheme electrice, cataloage de piese de schimb-și manuale CE cu programe de întreținere.
FAQ
Î: Care este structura minimă de comandă și plată pentru această linie de producție completă?
R: Comanda minimă este o linie completă, cu plata structurată ca un depozit de 30%, 60% înainte de expediere la semnarea-FAT și 10% după verificarea-la punerea în funcțiune pe site.
Î: Cum determin dacă am nevoie de o configurație cu 3 sau 5 stații pentru geometria șuruburilor mele?
R: Pentru șuruburi hexagonale simple sub M24, recomandăm de obicei un aspect cu 3 stații; șuruburile M24–M48 sau piesele care necesită etape separate de perforare și tăiere necesită, în general, o configurație cu 4 sau 5 stații.
Î: Ce se întâmplă după ce presa se oprește din cauza interblocării termice de 1050 de grade?
R: Odată ce temperatura stocului este reîncălzită peste pragul de 1050 de grade, interblocarea se elimină automat și producția se reia în aproximativ 20-30 de secunde.
Î: Fabricarea rapidă de prindere CNC de 48 de ore compromite acuratețea dimensională în comparație cu termenele standard de livrare?
R: Nu, serviciul de 48 de ore folosește aceeași toleranță CNC pe 5 axe de ± 0,05 mm ca și producția noastră standard de prindere de 5 zile.
Î: Sistemul de încălzire prin inducție poate funcționa cu sursa de alimentare trifazată existentă a unui client?
R: Sistemul funcționează direct cu alimentare standard trifazată de 380V/400V/480V; un transformator coborâtor dedicat este necesar doar pentru instalațiile mai vechi care încă funcționează cu alimentare trifazată de 220 V.
Tag-uri populare: Linie de mașini automate de producție la cald cu șuruburi de piuliță, China, șuruburi cu piuliță, producători de linii de mașini automate de producție la cald, furnizori, fabrici, piuliță hexagonală pentru fabricare la cald, Echipament automat pentru fabricarea la cald a piulițelor pătrate, echipamente de producție a piulițelor pătrate pentru fabricarea la cald, piuliță inoxidabilă fabricată la cald, Echipament automat pentru fabricarea la cald a piulițelor din oțel inoxidabil, Linie automată de fabricație la cald a șuruburilor cu piulițe